Цельные твердосплавные стержни с отверстиями для подвода СОЖ: стойкость инструмента при глубоком сверлении
2026-09-26
В современной обработке на станках с ЧПУ глубокое сверление (от 3×D до 10×D) и фрезерование с высокой подачей представляют собой одни из наиболее агрессивных сред для режущих инструментов. Высокие тепловые концентрации, быстрый износ инструментов и катастрофическое застревание стружки — постоянная головная боль для руководителей механических цехов и инженеров по оснастке.
Выбор высококачественного цельного твердосплавного стержня в качестве основного материала инструмента обеспечивает превосходную жесткость и износостойкость, однако использование исключительно внешнего подвода СОЖ часто не дает результатов при операциях с глубокими полостями. Именно здесь твердосплавный стержень с отверстием для подачи СОЖ произвел революцию в конструкции современного режущего инструмента.
Являясь ведущим производителем заготовок из карбида вольфрама в Чжучжоу, компания HAO Carbide разрабатывает прецизионные цельные стержни и стержни с подачей СОЖ, которые определяют долговечность инструмента. В этом техническом руководстве мы разбираем физику внутреннего охлаждения, сравниваем конфигурации стержней СОЖ и объясняем, почему внутренние каналы незаменимы для сложных задач обработки.
Основная проблема: почему внешнее охлаждение не работает в глубоких полостях
Во время резки металла температура в зоне первичного сдвига часто превышает 800–1000°С. При стандартном мелком фрезеровании внешние сопла СОЖ могут в достаточной степени рассеивать тепло. Однако, как только сверло или концевая фреза проникает в три раза больше своего диаметра (3×D), внешнее охлаждение имеет серьезные ограничения:
- Эффект паробарьера: вращающиеся канавки и выходящая горячая стружка создают воздушный барьер под высоким давлением, который отклоняет внешнюю жидкость, предотвращая попадание охлаждающей жидкости на кончик инструмента.
- Термический удар и микротрещины: периодический контакт с внешней охлаждающей жидкостью приводит к нестабильным термическим циклам. Для инструментов из цементированного карбида такие резкие перепады температуры вызывают термическую усталость, приводящую к образованию гребенчатых трещин и сколам кромок.
- Набивка стружки (повторная резка): без гидравлической помощи из-за зоны резания длинная, волокнистая стружка застревает в канавках, что приводит к быстрому возрастанию крутящего момента и поломке сверла.
Благодаря использованию стержня из карбида вольфрама с внутренними каналами для подачи СОЖ, СОЖ под высоким давлением (обычно от 20 до 70 бар) подается непосредственно через корпус инструмента точно в точку среза, мгновенно вымывая стружку вперед или вверх по канавкам.
Цельный твердосплавный стержень или стержень с подачей СОЖ: основные конфигурации
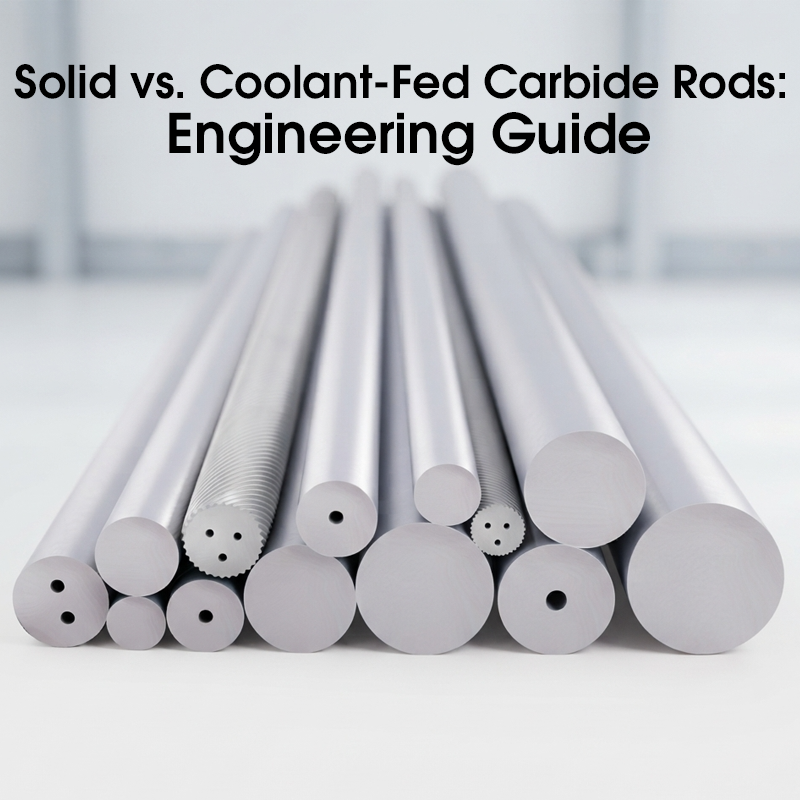
Когда производители инструментов заказывают твердосплавные заготовки у HAO Carbide, выбор правильной геометрии канала имеет решающее значение для структурной целостности конечного инструмента.
1. Твердосплавные стержни (без охлаждающей жидкости)
- Конфигурация: 100% сплошное поперечное сечение.
- Наилучшие применения: общее фрезерование, концевые фрезы с коротким вылетом (≤ 3×D), фрезерование древесины, гравировальные борфрезы и пробойники.
- Преимущества: Максимальная жесткость на кручение и минимальная стоимость сырья.
2. Одно центральное отверстие для подачи СОЖ.
- Конфигурация: одно однородное отверстие, проходящее прямо через центральную ось.
- Лучшее применение: развертки, пистолетные дрели, расточные оправки и инструменты для одноточечной резьбы.
- Преимущества: Большой объем охлаждающей жидкости через централизованное отверстие, идеально подходящее для осевой промывки.
3. Два параллельных прямых отверстия для подачи СОЖ.
- Конфигурация: симметричные отверстия, смещенные от центральной оси.
- Лучшее применение: сверла для глубоких отверстий с прямыми канавками и специальные сменные корпуса инструментов.
- Преимущества: Оставляет сердечник инструмента твердым, сохраняя осевую прочность и одновременно смазывая обе режущие кромки.
4. Два спиральных (скрученных) отверстия для подачи СОЖ (угол спирали 30° или 40°).
- Конфигурация: Внутренние каналы сформированы в виде точной винтовой спирали, соответствующей углу закручивания канавки.
- Наилучшее применение: Высокопроизводительные цельные твердосплавные спиральные сверла (от 5×D до 30×D) и концевые фрезы с изменяемым шагом спирали.
- Преимущества: постоянный, неограниченный выход жидкости точно по кромке и краям долота во время заточки инструмента.
Отверстия для подачи СОЖ увеличивают срок службы инструмента в трех направлениях
Переход от стандартного цельного инструмента к инструменту с внутренним охлаждением дает существенные измеримые преимущества на производстве:
| Фактор обработки | Стандартный твердосплавный инструмент (подача СОЖ) | Твердосплавный инструмент с внутренними отверстиями для подачи СОЖ | Измеримое увеличение срока службы инструмента |
| Температура зоны резки | Пики выше 850°C; склонен к локализованной тепловой сварке | Постоянно поддерживается при температуре ниже 450°C. | От +40% до +80% удержания кромок |
| Эвакуация стружки | Полагается исключительно на геометрию канавки; высокий риск заклинивания | Гидравлический выброс под высоким давлением выталкивает стружку | Значительно снижает катастрофические поломки |
| Поверхностная обработка | Риск появления царапин в результате повторной резки стружки | Чистые, полированные флейты; равномерный скручивание стружки | Значение Ra улучшилось на 25–35 %. |
| Параметры резки | Ограничение Vc (скорость резания) и скорости подачи. | Позволяет увеличить скорость шпинделя и подачу на 30–50 %. | Значительно сокращенное время цикла |
Качество материала имеет значение: сверхтонкий субмикронный карбид
Отверстие для подачи СОЖ создает внутренние пустоты в корпусе инструмента. Если стержень из цементированного карбида спрессован некачественным порошком или имеет микропористость, инструмент сломается при высоких скручивающих нагрузках.
В HAO Carbide все наши цельные и охлаждающие стержни изготавливаются из 100% первичного субмикронного порошка карбида вольфрама, обработанного спеканием HIP (горячее изостатическое прессование) под низким давлением.
Стандарты точного производства: что проверять в стержнях с охлаждающей жидкостью
При проверке поставщиков твердосплавных заготовок визуального контроля недостаточно. Высокоскоростные шлифовальные станки с ЧПУ требуют строгих физических допусков:
- Допуск на внешний диаметр: HAO Carbide предлагает нешлифованные стержни с постоянным припуском на шлифовку (+0,3/+0,8 мм) или прецизионные шлифованные стержни с допуском h6/h5.
- Равномерность шага (для винтовых стержней): угол спирали должен оставаться математически постоянным по всей длине стержня (стандартно 310 мм или 330 мм), чтобы предотвратить прорыв во время шлифования канавок с ЧПУ.
- Концентричность и биение: концентричность отверстия для охлаждающей жидкости должна быть строго в пределах ≤ 0,05 мм, чтобы рифление не врезалось в канал для охлаждающей жидкости.
Усовершенствуйте свое инструментальное производство с помощью карбида HAO
Независимо от того, производите ли вы стандартные 4-зубые концевые фрезы или специализированные сверла для глубоких отверстий диаметром 20×D с подводом СОЖ, качество исходной заготовки стержня определяет производительность готового режущего инструмента.
Почему стоит сотрудничать с HAO Carbide?
- Обширный складской запас: стандартные диаметры от Ø3,0 мм до Ø32,0 мм (сплошные, прямые с двумя отверстиями и спиральные с углом наклона 30°/40°), готовые к отправке по всему миру.
- Индивидуальное проектирование: нестандартные диаметры отверстий для подачи СОЖ, нестандартные углы наклона и заготовки с предварительно скошенными фасками, изготовленные по вашим чертежам САПР.
- Прямые цены с завода в Чжучжоу: устраните торговых посредников и получите доступ к заводской согласованности с полными отчетами о металлургических испытаниях (плотность, твердость, магнитное насыщение, TRS).
Нужны надежные твердосплавные заготовки для следующего производственного цикла?
Изучите наш полный технический каталог на сайте www.haocarbides.com или отправьте спецификацию нашей команде инженеров сегодня, чтобы получить экспресс-цену в течение 24 часов.