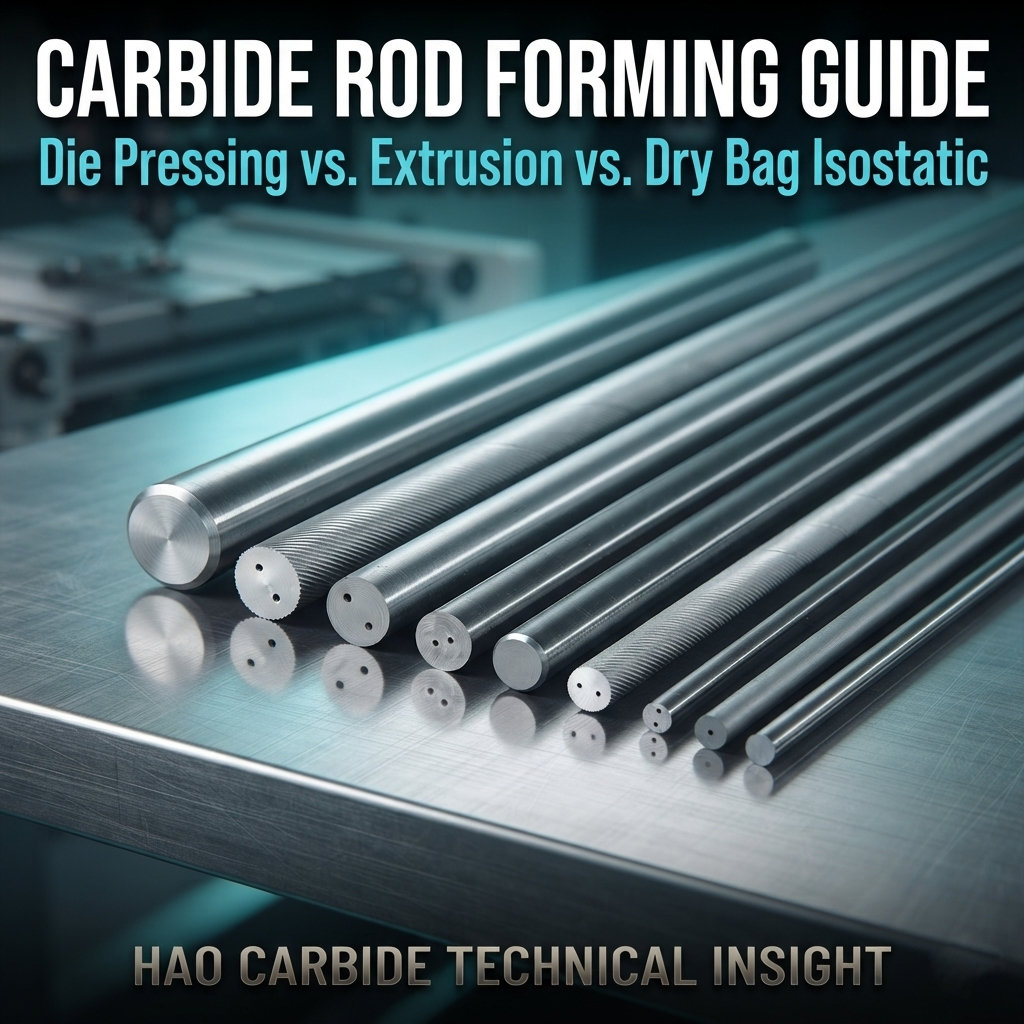
Выбор правильного процесса формования твердосплавного стержня: прессование в матрице, экструзия или изостатическое прессование в сухом мешке
2026-09-28
В металлорежущей промышленностистержни из цементированного карбида(стержни из карбида вольфрама) служат основой для изготовления сверл, концевых фрез, разверток и нестандартных вращающихся режущих инструментов благодаря их исключительной твердости, стойкости к износу и коррозии, а также высокой ударной вязкости.
Качество формовки твердосплавного стержня напрямую определяет точность, структурную целостность и срок службы готового режущего инструмента. В настоящее время в отрасли используются три основных процесса формования:прессование,Прецизионное экструзионное формование, иИзостатическое прессование сухих мешков. Каждый метод предлагает определенные технические преимущества, адаптированные к конкретной конструкции инструмента и масштабам производства.
ХАО КАРБИДразбирает эти три технологии формования, чтобы помочь вам выбрать идеальное решение для твердосплавных стержней для ваших производственных нужд.
1. Прессование: высокоточный выбор для стандартных коротких стержней
Принцип работы
Прессование включает заполнение смеси карбидного порошка (смешанной с формовочным агентом) в прецизионную металлическую форму. Однонаправленное или двунаправленное давление применяется с помощью пресса для уплотнения порошка непосредственно в неспеченный стержень.
Ключевые особенности продукта
Высокая точность размеров: Ограничения формы обеспечивают высокую стабильность внешнего диаметра (НД) сырой заготовки с минимальной деформацией во время спекания.
Зрелый и экономически эффективный: Простота в эксплуатации и низкие затраты на обработку делают его идеальным для крупносерийного стандартизированного производства.
Высокая эффективность производства: Обеспечивает максимальную скорость прессования больших партий твердосплавных стержней небольшого размера.
Технические ограничения
Прессование требует высококачественных форм, а длина стержня строго ограничена размерами формы. При горизонтальном прессовании зазор между верхним и нижним пуансоном образует «ребро» (заусенец) вдоль неспеченного тела. Это требует вторичной обрезки, добавления этапов обработки и внесения колебаний урожайности.
Лучше всего подходит для
Короткие стандартные твердосплавные стержни малого диаметра и большого объема.
2. Прецизионное экструзионное формование: специалист по длинным стержням и отверстиям для охлаждающей жидкости
Принцип работы
При прецизионном экструзионном формовании смесь твердосплавных порошков смешивается с органическим связующим. Под давлением экструдера пластифицированная смесь непрерывно продавливается через матрицы и стержни пресс-форм для формирования заданной формы и размеров.
Ключевые особенности продукта
Непрерывное длинномерное производство: теоретически допускает бесконечную длину стержня, что соответствует требованиям к инструментам с большим удлинением.
Лучший выбор для внутренних отверстий для подачи СОЖ: Экструзия — это идеальный процесс производства твердосплавных стержней с прямыми или винтовыми отверстиями для подачи СОЖ. Размещение стержней в сердечнике матрицы позволяет получить внутренние каналы охлаждения с высокой прямолинейностью, округлостью и точностью позиционирования.
Равномерная плотность: Непрерывный поток материала во время экструзии обеспечивает более высокую плотность сырого продукта по сравнению с традиционным прессованием.
Технические ограничения
Экструзия требует более высокой доли формовочных агентов. Следовательно, процессы депарафинизации и спекания должны строго контролироваться, чтобы предотвратить усадку, коробление или растрескивание.
Лучше всего подходит для
Сверхдлинные твердосплавные стержни, прямые стержни с внутренними отверстиями для подачи СОЖ и стержни со спиральными отверстиями для подачи СОЖ.
3. Изостатическое прессование сухих мешков: мастер по однородности и большому диаметру
Принцип работы
Порошок карбида загружают в полужесткую гибкую форму («сухой мешок»), закрепленную внутри сосуда высокого давления. Текучая среда (вода или масло) оказывает равное и однородное гидростатическое давление со всех сторон, уплотняя порошок в плотное сырое тело.
Ключевые особенности продукта
Максимальная структурная однородность: Всенаправленное давление жидкости обеспечивает чрезвычайно равномерную плотность сырца. Спеченные стержни имеют однородную зернистую структуру, нулевое внутреннее напряжение и очень стабильные механические характеристики.
Высокая гибкость и масштабируемость: Отличается относительно низкой стоимостью пресс-формы и быстрой сменой оснастки. Он легко прессует сверхбольшие диаметры и сверхдлинные твердосплавные заготовки.
Высокая прочность зеленого тела: Уплотнение дает прочные неспеченные изделия, с которыми легко обращаться и обрабатывать (например, токарную обработку) перед спеканием.
Технические ограничения
Эффективность производства ниже, чем при автоматическом прессовании. Кроме того, точность внешнего диаметра сырого тела ниже, чем у штампованных стержней, что требует последующей обработки на токарном станке.
Лучше всего подходит для
Высококачественные цельные твердосплавные стержни, стержни большого диаметра, детали нестандартной формы и прецизионные заготовки инструментов, требующие максимальной структурной однородности.
Руководство по техническому выбору: Как выбрать правильный процесс формовки
Выбор оптимального метода формовки зависит от геометрии инструмента, требований к охлаждающей жидкости и размеров.
Размер 1: Внутренние отверстия для подачи СОЖ
Вашему инструменту требуются внутренние каналы охлаждения?
При производстве инструментов с внутренней подачей СОЖ (например, концевых фрез с подачей СОЖ под высоким давлением или сверл с внутренней подачей СОЖ),Прецизионное экструзионное формование — ЕДИНСТВЕННЫЙ жизнеспособный выбор.. Экструзия непосредственно формирует прямые или винтовые отверстия для подачи СОЖ с гарантированной прямолинейностью, округлостью и точностью расположения. Прессование штампами и прессование сухими мешками не может напрямую образовывать прецизионные внутренние охлаждающие отверстия.
Размер 2: геометрические размеры (длина и диаметр)
Сверхдлинный (длина > 150 мм) или сверхтонкий (диаметр < 3 мм):
ВыбиратьЭкструзионное формование. Экструзия обеспечивает непрерывную производительность без ограничений по длине и надежно производит стержни микродиаметра для микросверл, концевых микрофрез и сверл для глубоких отверстий.
Большой диаметр (диаметр > 30 мм):
ВыбиратьИзостатическое прессование сухих мешков. Прессование больших диаметров требует массивной, дорогой оснастки с неравномерным распределением давления. Экструзия страдает от плохого потока материала в больших поперечных сечениях. Прессование в сухих мешках позволяет легко обрабатывать материалы большого диаметра, сохраняя при этом равномерную плотность.
Стандартные размеры (диаметр Ø6–20 мм, длина ≤ 100 мм):
Все три процесса технически осуществимы. Выбирайте исходя из размера партии, допуска и стоимостных параметров.
Сводные характеристики процесса формовки
| Функция/показатель | прессование | Прецизионное экструзионное формование | Изостатическое прессование сухих мешков |
|---|---|---|---|
| Основное преимущество | Высокая точность наружного диаметра, высокая скорость для коротких стержней | Непрерывная большая длина, отверстия для подачи СОЖ | Чрезвычайная однородность плотности, большой внешний диаметр |
| Возможность отверстия для охлаждающей жидкости | Непригодный | Да (прямой и спиральный) | Непригодный |
| Максимальная длина | Короткий (ограничено плесенью) | Сверхдлинный (>150 мм) | От длинного до сверхдлинного |
| Возможность большого диаметра | Ограниченный | Ограниченная мобильность | Отлично (>30 мм) |
| Плотность Однородность | Умеренный | Высокий | Улучшенный (Изостатический) |
| Вторичная обработка | Требуется обрезка ребер/заусенцев | Депарафинизация/строгий контроль спекания | Требуется наружная токарная обработка на вертикальном токарном станке |
HAO CARBIDE: передовое производство и гарантия качества
ХАО КАРБИДполностью освоила все три технологии формования (прессование штампом, прецизионное экструзионное формование и изостатическое прессование в сухих мешках) с использованием самых современных производственных линий и оборудования.
Наши твердосплавные стержни премиум-класса широко используются для производства твердосплавных режущих инструментов, предназначенных для механической обработки:
Углеродистые стали, легированные стали и нержавеющие стали
Цветные металлы и титановые сплавы
Труднообрабатываемые суперсплавы
Композиты из углеродного волокна (CFRP), графит и печатные платы.
Древесина и инженерные пластики
Полный контроль качества (ERP + MES)
HAO CARBIDE управляет интегрированнойERP + MES (Система управления производством)сеть, которая управляет каждой деталью производства. От первоначального проектирования НИОКР и обработки сырья до контроля качества и обслуживания продаж — производственные данные собираются, отслеживаются, анализируются и корректируются в режиме реального времени. Это сквозное цифровое отслеживание обеспечивает строгую согласованность от партии к партии и полную отслеживаемость продукции, обеспечивая надежные заготовки твердосплавных стержней для производителей точных инструментов по всему миру.