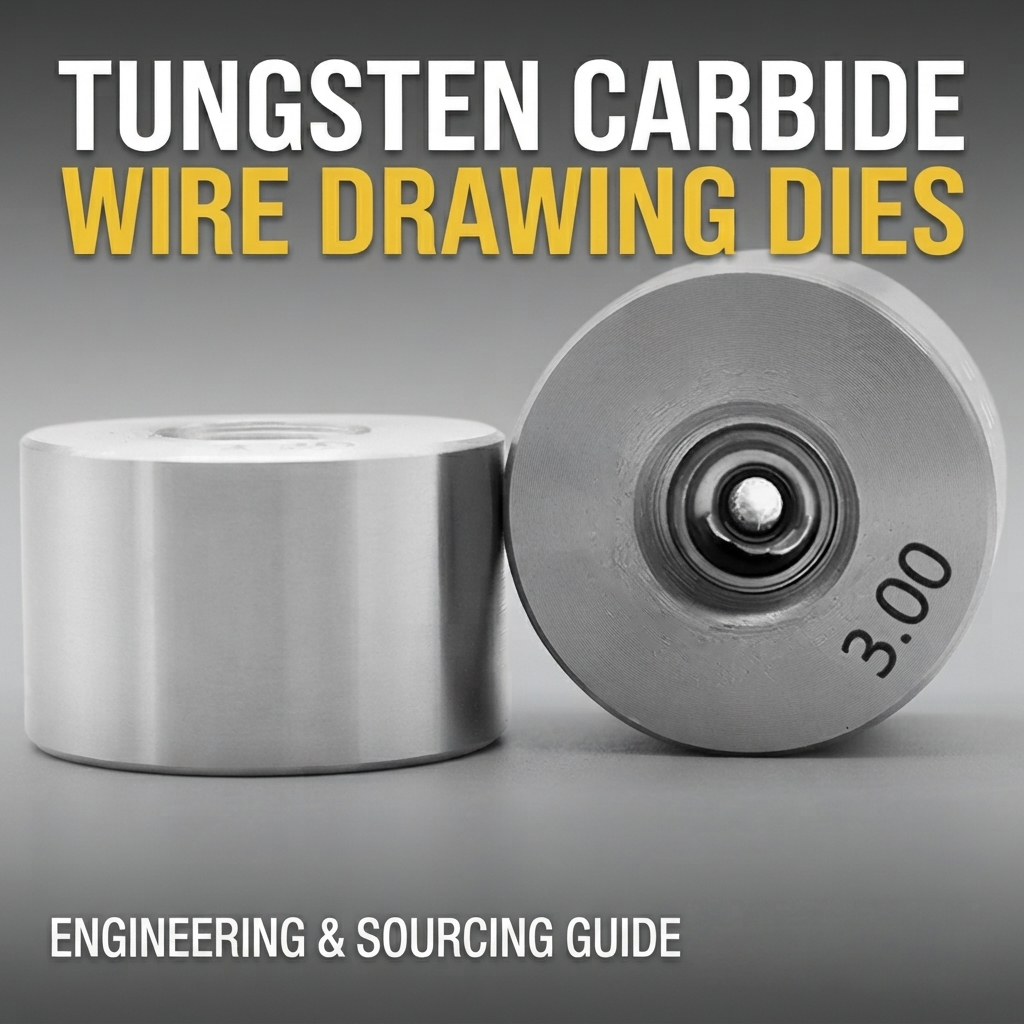
Формы для волочения проволоки из карбида вольфрама: Руководство по проектированию и снабжению
2026-09-24
В производстве проволоки, кабеля и крепежных изделий волочильная матрица является сердцем производственной линии. Волочение проволоки — это процесс жесткой пластической деформации, при котором металлические стержни или проволока протягиваются через отверстия все меньшего размера под действием экстремальных сжимающих напряжений, повышенных контактных температур и сильного фрикционного износа.
Хотя для сверхтонкого волочения проволоки часто используются дорогие матрицы из поликристаллического алмаза (PCD),волоки из карбида вольфрама для волочения проволокиостаются бесспорным мировым стандартом для производства проволоки средней, большой и высокой прочности, обеспечивая идеальный баланс высокой прочности на сжатие, теплопроводности и экономической эффективности.
Как признанный производитель, базирующийся в Чжучжоу, Китай,ХАО Карбидпроизводит прецизионные заготовки (острия) матриц из цементированного карбида и смонтированные готовые матрицы для заводов по волочению проволоки по всему миру. В этом подробном руководстве мы анализируем внутреннюю геометрию штампов, сравниваем марки материалов и делимся передовыми методами предотвращения преждевременного износа.
1. Анатомия матрицы для волочения проволоки: почему внутренняя геометрия определяет срок службы инструмента
Штамповочный штамп из карбида вольфрама — это гораздо больше, чем простое отверстие, просверленное в металле. Его внутренний профиль состоит изчетыре математически спроектированные зоны, каждый из которых выполняет определенную металлургическую функцию:
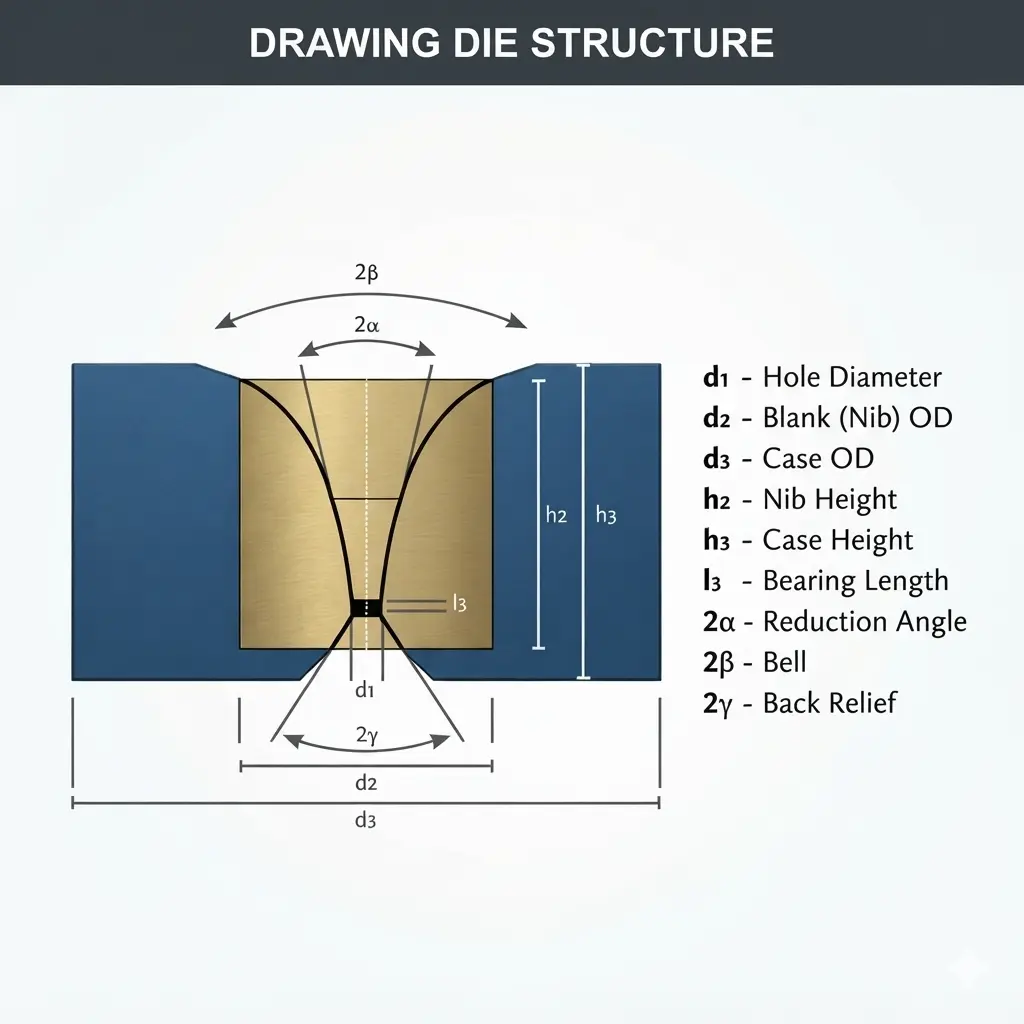
1. Вход/Зона звонка
Функция:Принимает входящую проволоку и действует как воронка, заполняющая зону восстановления смазками для промышленного волочения (сухим волочильным мылом или влажными водорастворимыми эмульсиями).
Инженерный стандарт:Должен иметь плавный плавный переход в зону восстановления, чтобы предотвратить соскабливание покрытий проволоки (например, гальванизация или меднение).
2. Зона снижения/приближения
Функция:Коническая рабочая зона, в которой происходит фактическое уменьшение поперечного сечения и пластическая деформация.
Выбор ключевого угла
(Узкий):Идеально подходит для высокопрочной углеродистой стали, шинного корда и проволоки из нержавеющей стали, чтобы сбалансировать силу тяги и сжимающее напряжение.
-
- (Широкий):Оптимизирован для пластичных цветных металлов, таких как медь, латунь и алюминий.
3. Подшипниковый/калибровочный цилиндр
Функция:Устанавливает окончательный диаметр проволоки, округлость (овальность) и гладкость поверхности.
Отношение длины к диаметру
Обычно разрабатывается в диапазоне от диаметра стандартной стальной проволоки.
Чрезмерная длина подшипника приводит к избыточному нагреву и трению матрицы; недостаточная длина приводит к быстрой потере размеров.
4. Релиф/Зона выхода
Функция:Позволяет тянутой проволоке слегка расширяться на выходе (упругое восстановление), не царапая острые края, предотвращая сколы кромок твердосплавной пластины.
2. Чертежные матрицы из карбида вольфрама и PCD: матрица применения
Менеджеры по закупкам часто взвешивают компромиссы междукарбид вольфрама (TC)иполикристаллический алмаз (PCD)умирает. Решение в первую очередь зависит от диаметра проволоки, экономичности объема и прочности материала на разрыв:
| Метрика сравнения | Пластины для волочения проволоки из карбида вольфрама | Поликристаллические алмазные (PCD) матрицы |
|---|---|---|
| Типичный диапазон диаметров | до | до |
| Первоначальная стоимость оснастки | Экономичный/Низкие капитальные вложения | Дорого (в 5–15 раз выше, чем у твердого сплава) |
| Лучшие материалы для проволоки | Высокоуглеродистая сталь, пружинная проволока, прядь ПК, арматура, медь, порошковая сварочная проволока | Тонкая медная, алюминиевая магнитная проволока, золотая/серебряная проволока, микропровод из нержавеющей стали. |
| Ударопрочность и ударопрочность | Высокий (устойчив к ударам из-за дефектов поверхности провода) | Умеренный; склонен к хрупкому сколу при ударе |
| Повторная резка и переработка | Легко и недорого отполировать и изменить размер до следующего калибра. | Требуются специализированные лазерные/электроэрозионные станки. |
3. Металлургия и выбор марки: соответствие содержания кобальта типу проволоки
Головка для волочения проволоки работает в условиях сильных окружных напряжений (внутреннее разрывное давление). Выбор неправильногокобальт-цементированный твердый сплавприведет либо к абразивному истиранию, либо к катастрофическому разрыву пластины.
В HAO Carbide мы разрабатываем специальные марки WC-Co, подходящие для металлургии проволоки:
| Оценка | Содержание кобальта (%) | Твердость (HRA) | Рекомендуемые области применения волочения проволоки |
|---|---|---|---|
| YG6 | 6,00% | 90,0 – 90,5 | Проволока из цветных металлов (медь/латунь), мягкая сталь, высокоскоростное волочение, где стойкость к истиранию имеет решающее значение. |
| YG8 | 8,00% | 89,0 – 89,5 | Волочение стальной проволоки общего назначения, проволока из нержавеющей стали, разрыв промежуточного стержня. |
| YG11 | 11,00% | 87,5 – 88,5 | Проволока из высокоуглеродистой стали, прядь ПК, шинный корд, ролики для правки проволоки, штампы средней и тяжелой высадки. |
| YG15 | 15,00% | 86,0 – 87,0 | Тяга стержней большой толщины, уменьшение прутка, ударное волочение проволоки требуют максимальной прочности против разрыва. |
4. Предотвращение частых отказов матрицы: передовой опыт эксплуатации
Чтобы максимизировать срок службы твердосплавных волочильных штампов, бригады по техническому обслуживанию и производству должны следить за тремя распространенными моделями отказов:
Звон штампа (формирование износного кольца):
Механизм:Самый частый режим ношения. Происходит в том месте, где входящий провод впервые сталкивается с редукционным конусом. Накопившаяся металлическая окалина и частицы оксидов пробивают круглую кольцевую канавку.
Средство:Установите регулярный цикл профилактической полировки. Повторная притирка штампадоУглубленное щелевое кольцо сохраняет внутреннюю геометрию и предотвращает заедание проволоки.
Термическая усталость и образование трещин (тепловые микротрещины):
Механизм:Недостаточное количество или ухудшение качества смазки приводит к тому, что температура вспышки на поверхности подшипника превышает 500°C с последующей закалкой холодной охлаждающей жидкостью. Этот термический удар вызывает появление мелких поперечных микротрещин («паутинное растрескивание»).
Средство:Контролируйте концентрацию эмульсии, температуру и выравнивание сопла, направленного непосредственно на входной конус головки.
Разрыв вставки (осевой раскол):
Механизм:Во время волочения твердосплавная вставка раскалывается на несколько частей.
Причина:Часто вызвано недостаточныминтерференционная термоусадочная посадкамежду твердосплавным наконечником и его внешним стальным корпусом. Карбидные вставки HAO горячего прессования вставляются в корпуса из термообработанной легированной стали с математически калиброванной посадкой с натягом для противодействия внутреннему разрывному давлению.
5. Почему проволочные станы выбирают карбид HAO (прямой завод в Чжучжоу)
Нужны ли вам заготовки спеченных наконечников без крепления (тип W, тип S или стандарты ISO) для шлифования в инструментальном цехе или полностью готовые, отполированные до зеркального блеска корпусные матрицы, готовые к производству,ХАО Карбидобеспечивает заводскую согласованность:
100% натуральный субмикронный порошок:В состав входит чистый APT и чистый кобальт для обеспечения постоянной плотности и отсутствия внутренних пор.
Обработка Sinter-HIP под избыточным давлением:Горячее изостатическое прессование в жидкой фазе под давлением 100 бар устраняет микропустоты, обеспечивая максимальную прочность на поперечный разрыв.
Возможности зеркальной полировки:Внутренние зоны подшипников отполированы до минимума, что сводит к минимуму трение при волочении и исключает появление царапин на поверхности проволоки.
Строгий внешний диаметр (OD) и концентричность:Острия матриц и стальные корпуса отшлифованы до жестких допусков, что обеспечивает концентрическое выравнивание проволоки на высокоскоростных многопроходных волочильных шпильках.
Повысьте производительность волочения проволоки
Не допускайте, чтобы неравномерный износ матрицы стал причиной изменения диаметра, частых остановок оборудования или обрыва проводов. Станьте партнером специализированного производителя из Чжучжоу с многолетним опытом работы в металлургии.
Ищете стандартные или нестандартные штампы для рисования?
Ознакомьтесь с нашими стандартными размерами перьев:Посещатьwww.hao-carbides.com
Запросить предложение по индивидуальному чертежу:Отправьте технические характеристики проволоки (марка материала, процент обжатия, диаметр на входе/выходе) в нашу команду инженеров по адресу:sales@hao-carbides.comдля получения технической рекомендации и предложения в течение 24 часов.